Galego
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Fluxo de procesamento de columnas de caixa da estrutura de aceiro EIHE e logros da aplicación de enxeñaría
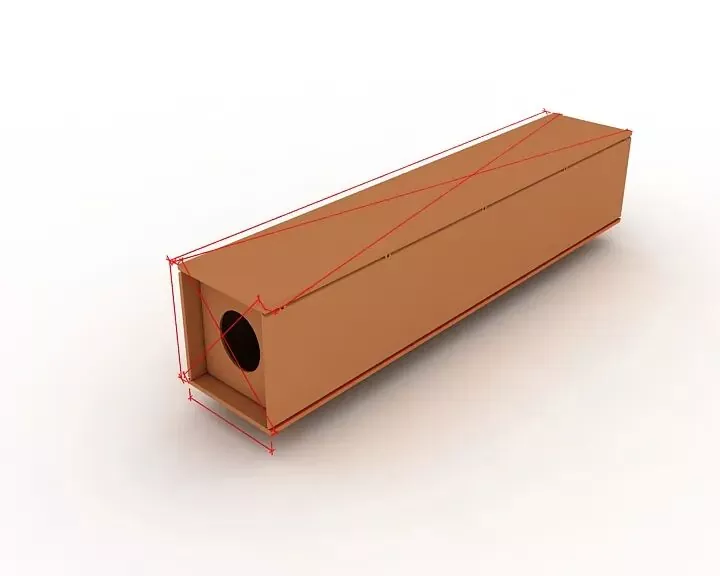
I. Debuxo de trazado xeral
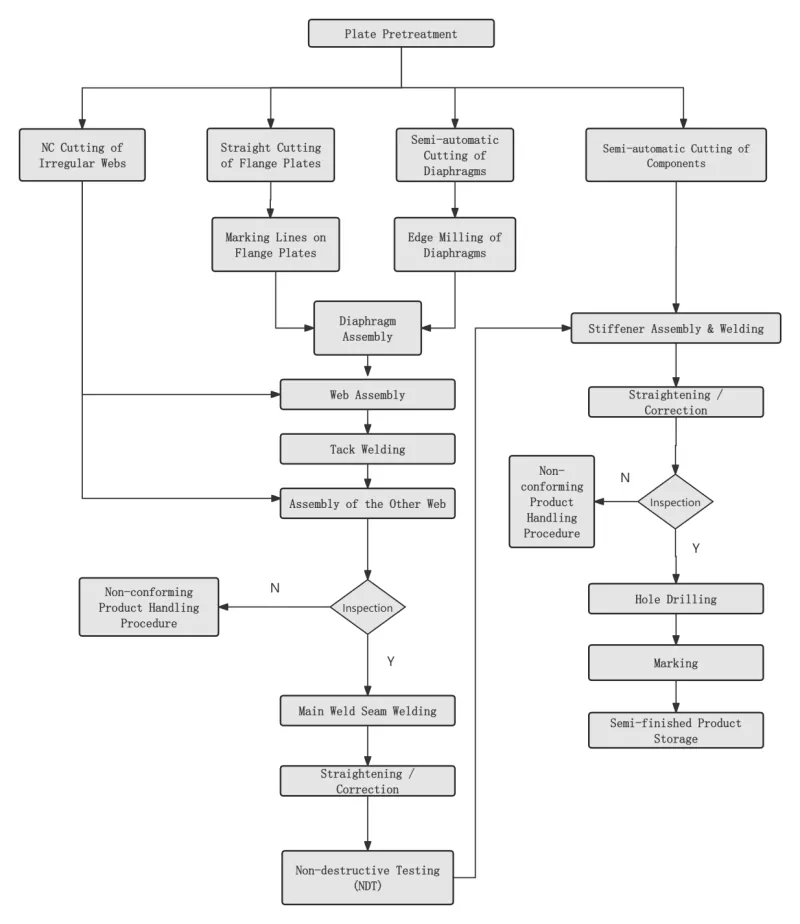
Ⅱ. Proceso clave
|
Paso 1 Pretratamento da superficie da placa de aceiro |
Realizado de acordo cos requisitos de deseño ou proceso antes do corte de chapa de aceiro. |
|
|
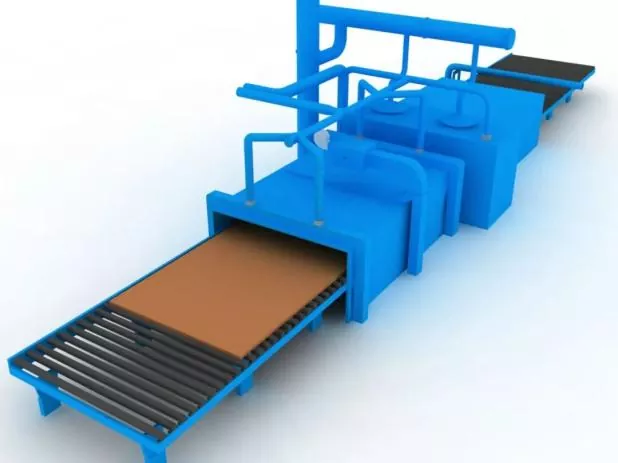
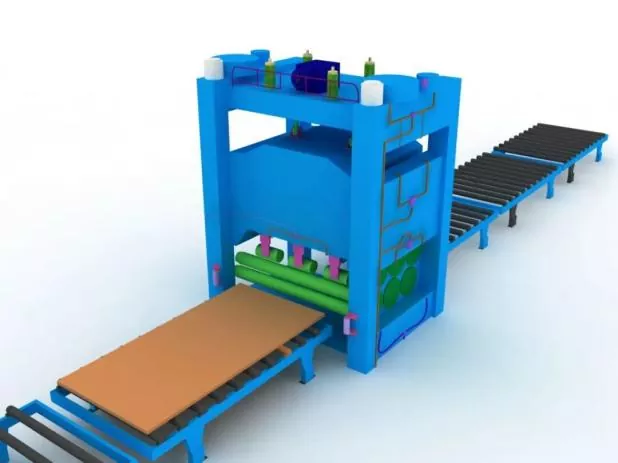
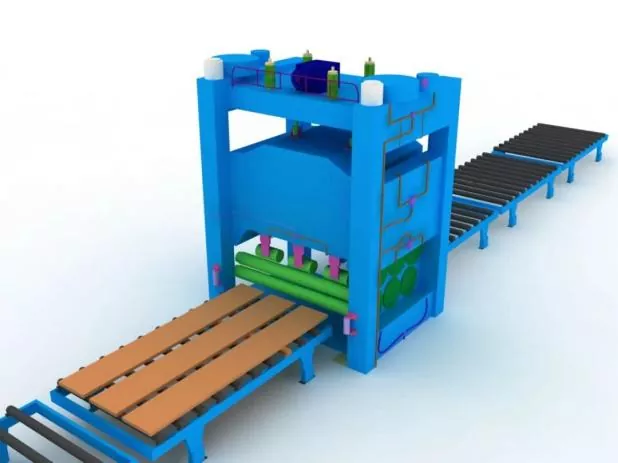
Paso 2 Alisado da placa de aceiro |
O endereitamento global levarase a cabo despois do pretratamento da chapa de aceiro para garantir a precisión do corte e aliviar a tensión residual interna da chapa de aceiro. |
|
|
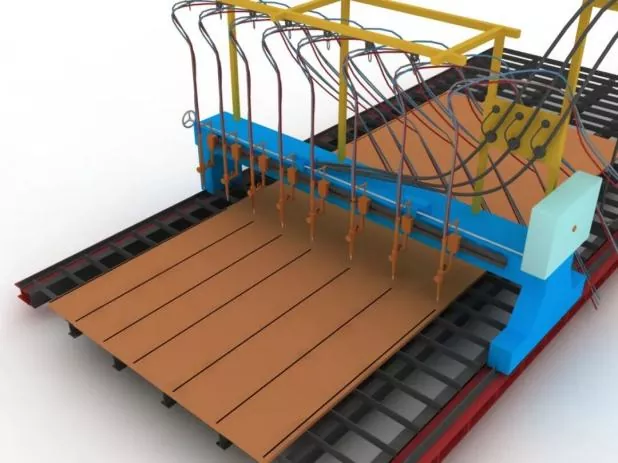
Paso 3 Cortar e esborrar pezas |
Antes de cortar, axuste a máquina de corte, confirme o modelo de boquilla e comprobe a estabilidade da presión do aire. |
|
|
Durante o corte, prequenta primeiro a costura de corte da placa de aceiro e controla estrictamente a velocidade de corte. |
||
|
Paso 4 Enderezado secundario de pezas |
Realízase despois do corte de placas de aceiro para garantir a precisión da montaxe e reducir a tensión residual interna das placas de aceiro. |
|
|
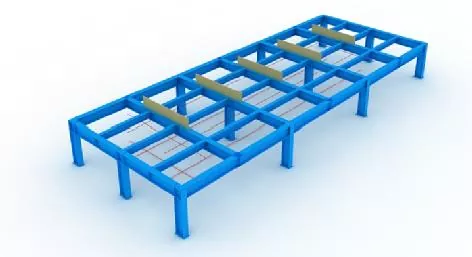
Paso 5 Configuración das liñas de deseño e gambas |
Antes da montaxe, estableceranse primeiro as liñas de trazado e as plantillas. |
|
|
Durante a instalación da plantilla, débese garantir o nivel horizontal da abertura superior e garantir a suficiente rixidez e resistencia. |
||
|
Todas as plantillas e liñas de trazado só se poden poñer en uso despois de ser inspeccionadas e aprobadas polo persoal designado. |
||
|
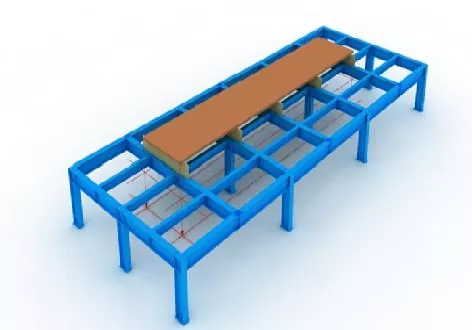
Paso 6 Posicionamento do panel inferior |
Precisamente posicionado por plomada e liñas de deseño. |
|
|
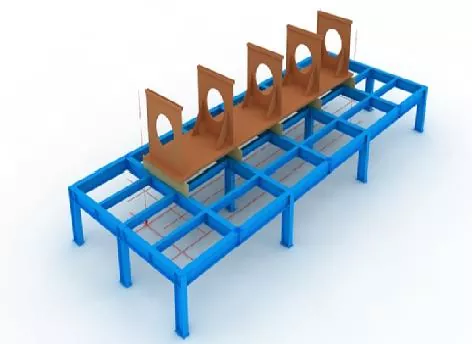
Paso 7 Montaxe do diafragma |
Antes da montaxe dos diafragmas, marque as liñas de posicionamento no panel inferior e elimine a ferruxe flotante a ambos os dous lados das liñas cunha moa. |
|
|
Despois de erguer os diafragmas, arranxaos mediante soldadura por puntos. |
||
|
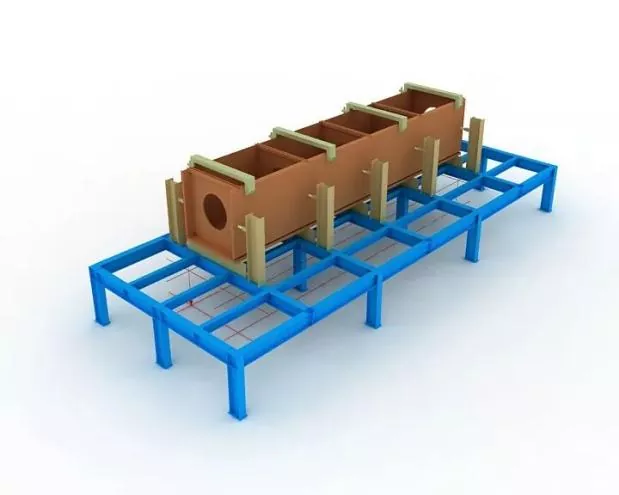
Paso 8 Montaxe web |
Despois de montar e cualificar a tea, fíxaa firmemente contra o diafragma cun gato e, a continuación, fíxaa mediante soldadura por puntos.
|
|
|
Paso 9 Conxunto do panel superior |
Completar o posicionamento preciso do panel superior con plomada, despois fixar mediante soldadura por puntos. |
|
|
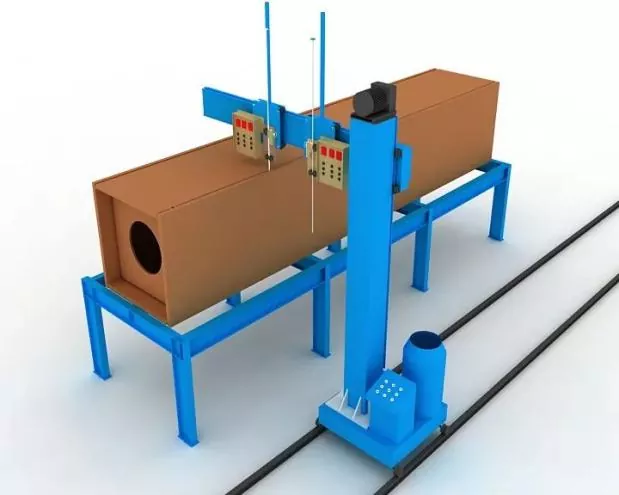
Paso 10 Soldadura por electroescoria de diafragma |
Para os diafragmas adóptase a soldadura por electroescoria dunha soa cara. |
|
|
Durante a soldadura instalaranse mangas de cobre para o inicio e extinción do arco nas aberturas superior e inferior dos orificios de soldadura de escorias eléctricas. |
||
|
A corrente e a tensión de soldadura controlaranse estritamente durante todo o proceso de soldadura e prestarase atención á observación do cambio de cor da zona de soldadura por electroescoria na rede. |
||
|
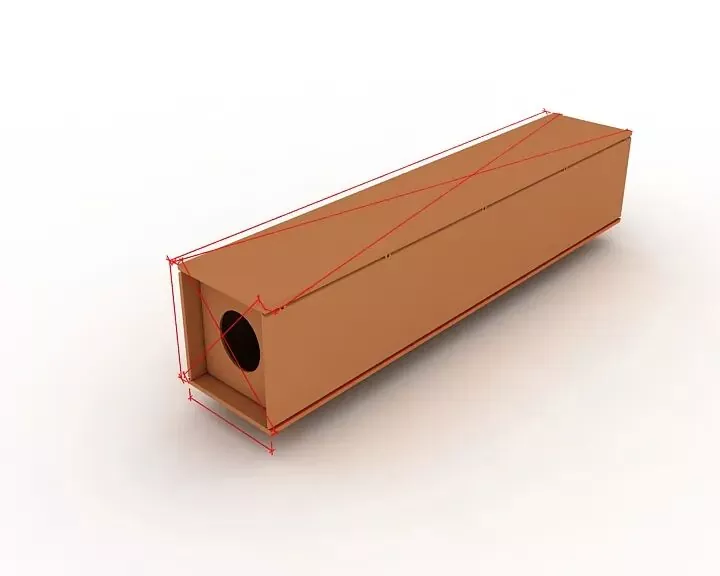
Paso 11 Inspección xeral |
Durante a inspección, concéntrase en comprobar se a lonxitude do compoñente, as dimensións da diagonal e as dimensións da sección final cumpren os requisitos de deseño e especificación, e corrixe todas as pezas fóra de tolerancia. |
|
|
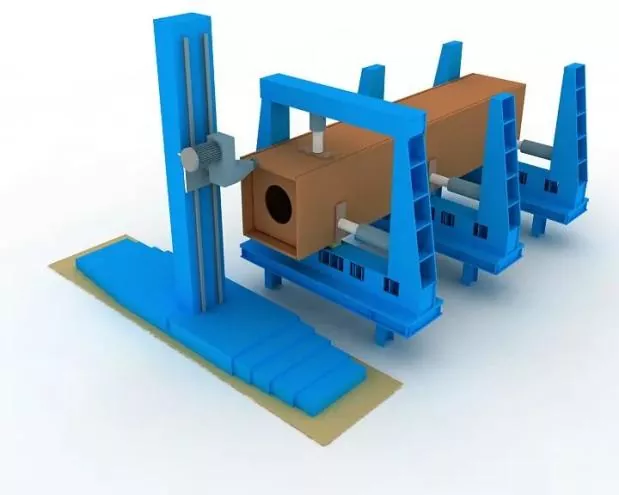
Paso 12 Fresado final |
Fresar a cara final despois da montaxe e soldeo. |
|
|
Garantir a nivelación dos membros e o paralelismo entre a cara final e a fresa. |
||
|
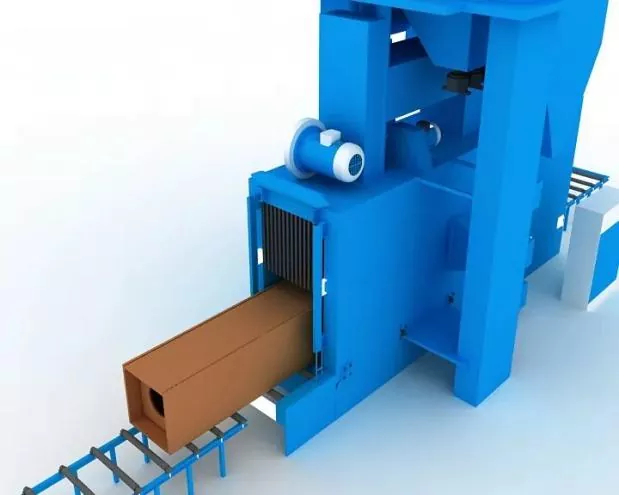
Paso 13 Removemento de area e eliminación de ferruxe |
Completa a eliminación de ferruxe mediante chorro de area segundo sexa necesario despois da soldadura, despois transfira á construción do revestimento. |
|
Ⅲ. Especificacións de montaxe, posicionamento e soldadura
|
Precisión de montaxe |
Durante a montaxe: ● Adoptaranse as restricións adecuadas para controlar a deformación da soldadura. ● Reservaranse as tolerancias de contracción de soldadura e a deformación inversa razoable para controlar as dimensións dos compoñentes e garantir a forma correcta. |
|
As desviacións admisibles para a fabricación e montaxe de conexións soldadas, así como as tolerancias dimensionais dos compoñentes estruturais, cumprirán cos requisitos do Código de aceptación da calidade da construción de estruturas de aceiro (GB 50205). |
|
|
Soldadura de posicionamento de montaxes |
Implementarase mediante soldadura semiautomática de fío sólido con arco metálico (GMAW). |
|
Soldador |
Os soldadores dedicados á soldadura por puntos de montaxe deberán posuír os correspondentes certificados de cualificación especificados na Especificación técnica para a soldadura de estruturas de aceiro de construción (JGJ81). |
|
Posición das soldaduras por puntos |
Posición das soldaduras por puntos: as soldaduras por puntos deben evitar o inicio e o final das soldaduras formais, e non se colocarán en esquinas, bordos, extremos e outras áreas críticas propensas a resistencia estrutural e defectos de fabricación. |
|
Para as unións en T, a soldadura por puntos: Realizarase de forma simétrica en ambos os dous lados; mentres tanto, evitarase na medida do posible a soldadura por puntos dentro da ranura. Para a soldadura de suco de penetración total: a soldadura por puntos debe realizarse na ranura para a ranura traseira, por exemplo, a soldadura de punto traseiro. |
|
|
As posicións de montaxe e soldadura das placas de apoio de soldadura, así como das placas de escorrentía e de escorrentía deberán cumprir as normas pertinentes. |
|
|
Materiais de soldadura |
Os materiais de soldadura utilizados para a ensamblaxe e a soldadura por puntos deberán ser coherentes cos da soldadura formal, é dicir, adoptaranse os mesmos materiais de soldadura que na soldadura oficial. |
|
Para a soldadura de ensamblaxe entre aceiro de alta resistencia e aceiro de baixa resistencia, os materiais de soldadura seleccionaranse de acordo coa calidade de aceiro de baixa resistencia. |
Novas relacionadas
- Saúdos do Día Nacional de Eihe Steel Structure
- Primeiro izado exitoso! Proxecto Asia Pacífico Marrocos realizado por Eihe Steel
- Renovación da cualificación aprobada! Eihe amplía constantemente a pegada do mercado global
- Entrega de estruturas de aceiro EHSS para aeroportos e estacións
- Foco no desenvolvemento global: a asociación da industria de estruturas de aceiro de Shandong celebra con éxito unha conferencia de intercambio de experiencias sobre internacionalización industrial
- EHSS acolleu unicamente o 8º Foro de Desenvolvemento de Alta Calidade da Estrutura de Aceiro de Shandong e a Conferencia Anual 2026 SSSIA en Qingdao con total éxito
Déixame unha mensaxe